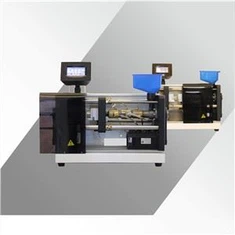
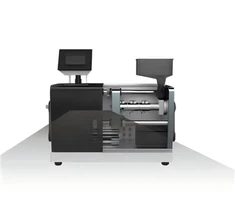
Пресс для литья под давлением
◆ Максимальный объем инъекции: 10 г.
◆Диапазон контроля температуры: точность 50 градусов, 350 градусов+1 градусов
◆Размер формы: 150*150 мм (макс.)
◆ Расходы на инъекции: (5 г полипропиленового материала) один цикл каждые 12 секунд (исключая охлаждение)
◆Система управления: интегрированная система управления/5-дюймовый сенсорный экран
◆Мощность: 220/1 кВт
Описание
Технические параметры
Пресс для литья под давлением – ключевое оборудование, используемое при производстве изделий из пластмасс на современном производстве. Он нагревает и плавит частицы пластика, впрыскивает их в определенную полость формы под высоким давлением и после охлаждения и затвердевания формирует пластиковые изделия различной формы. Усовершенствованные машины для литья под давлением оснащены высокоточными-системами контроля температуры, давления и скорости, которые позволяют точно контролировать каждое производственное звено, обеспечивая стабильность и постоянство качества продукции. Например, при производстве корпусов электронного оборудования термопластавтоматы позволяют быстро и эффективно производить детали корпусов с точными размерами и гладкими поверхностями. Он обладает высокой эффективностью производства и может производить продукцию в больших количествах в короткие сроки, снижая производственные затраты.
| Проект | Подробности |
| продукт | Настольная литьевая машина |
| Место происхождения | Материковый Китай |
| сортировать по цвету | Депозит М2, Финал М2, Машина М2 |
| Тип пластикового оборудования | Полностью-электрическая термопластавтомата |

Расширенное интеллектуальное управление
Современные машины для литья под давлением полагаются на интеллектуальные системы управления, такие как ПЛК и сенсорные экраны, для точной настройки таких параметров, как давление, скорость, температура и время, для достижения автоматизированного производства. Высокопроизводительные модели-могут осуществлять мониторинг в режиме реального времени, датчики собирают данные, немедленно сигнализируют и обнаруживают неисправности при возникновении отклонений, автоматически корректируют параметры или отключают для технического обслуживания, чтобы обеспечить стабильное производство.
Прочная и стабильная структура
Механическая конструкция термопластавтомата прочная, сила зажима устройства для зажима формы велика, а сила зажима крупного оборудования может достигать тысяч тонн, что позволяет эффективно предотвращать перелив. Шаблон и тяга изготовлены из высокопрочной-легированной стали, тщательно обработанной и термообработанной-, обладающей хорошей жесткостью и высокой износостойкостью. Он выдерживает длительную-высокоинтенсивную-работу и сокращает проблемы с качеством продукции и сокращает время обслуживания.
принцип работы
Принцип пластической пластификации
Частицы пластика из бункера термопластавтомата направляются к переднему концу цилиндра за счет вращения шнека. Внешнее нагревательное устройство цилиндра и тепло сдвига, генерируемое вращением шнека, синергетически нагревают частицы пластика, чтобы они размягчались и плавились, образуя расплав пластика с хорошей текучестью. Например, полиэтилен полностью пластифицируется при температуре 160-220 градусов перед инъекцией.
01
Принцип литья под давлением
После пластификации пластика инжекторный цилиндр толкает шнек и впрыскивает расплав пластика в закрытую полость формы через сопло на высокой скорости в соответствии с заданным давлением и скоростью. Форма полости определяет внешний вид изделия. Во время инъекции давление и скорость точно контролируются, чтобы избежать таких проблем, как недостаточное наполнение и образование пузырьков. Производство тонкостенных-продуктов требует более высокого давления и скорости впрыска.
02
Принцип открытия и закрытия формы.
Зажимное устройство формы отвечает за открытие и закрытие формы. Перед впрыском зажимной цилиндр формы приводит в движение подвижную пластину формы, чтобы быстро закрыть форму и обеспечить сильное усилие зажима для предотвращения переполнения. Усилие зажима большой термопластавтомата может достигать тысяч тонн. После завершения впрыска подвижная плита формы открывается для удаления продукта.
03
Принцип охлаждения и затвердевания
После того, как расплав пластика впрыскивается в полость, начинает работать система охлаждения, состоящая из канала циркулирующей воды в форме, и холодная вода отбирает тепло, охлаждая расплав и затвердевая. Время и скорость охлаждения влияют на качество продукта. Крупногабаритным продуктам часто требуется более длительное время охлаждения, чтобы обеспечить полное затвердевание и избежать деформации и усадки.
04
Принцип выброса продукта
После охлаждения и затвердевания продукта выталкивающий цилиндр выталкивает стержень выталкивателя из полости формы для завершения извлечения из формы. Положение выброса и силу выброса необходимо разумно регулировать в соответствии с формой и структурой продукта. В изделиях с подрезами часто используются специальные методы выброса, такие как ползунки и наклонные эжекторы.
05
Часто задаваемые вопросы
1. Есть ли большая разница в температуре пластификации различного пластикового сырья? Какие требования к оборудованию?
Температура пластификации различного пластикового сырья сильно различается. Например, температура пластификации полиэтилена составляет 160-220 градусов, а для поликарбоната может потребоваться 280-320 градусов. Для этого требуется, чтобы система нагрева машины для литья под давлением точно контролировала температуру для удовлетворения потребностей в пластификации различных пластмасс. Материал и конструкция шнека также должны быть адаптированы к различным пластикам, чтобы обеспечить равномерную и эффективную пластификацию.
2. Насколько важен диапазон регулировки давления впрыска и скорости для добычи?
Диапазон регулировки давления впрыска и скорости имеет решающее значение. При производстве сложных конструкций или тонкостенных изделий требуются более высокие давление и скорость впрыска, чтобы расплав пластика мог быстро и равномерно заполнить полость формы и избежать таких дефектов, как недостаточное заполнение и образование пузырьков. Если диапазон регулировки оборудования ограничен, будет сложно удовлетворить разнообразные производственные потребности.
3. Как сила зажима большой термопластавтомата соответствует различным формам и изделиям?
Усилие зажима должно соответствовать размеру формы, площади проекции пластикового изделия и давлению, создаваемому расплавом пластика во время впрыска. Вообще говоря, чем больше площадь выступа пластикового изделия, тем большая сила зажима требуется. Например, для литья под давлением большого автомобильного бампера требуется термопластавтомат с усилием смыкания в тысячи тонн, чтобы предотвратить перелив и обеспечить качество литья изделия. Мы можем порекомендовать вам термопластавтомат с подходящей силой зажима в зависимости от условий вашей формы и продукта.
4. Как влияет эффективность охлаждения системы охлаждения на производственный цикл?
Эффективность охлаждения напрямую влияет на производственный цикл. Время и скорость охлаждения определяют скорость затвердевания и формирования расплава пластика. Высокая эффективность охлаждения может сократить время охлаждения, тем самым ускоряя производственный цикл и повышая эффективность производства. Для крупных пластиковых изделий хорошая система охлаждения может значительно сократить общее время производства. Наша система охлаждения термопластавтоматов оптимизирована и имеет высокую эффективность охлаждения, что позволяет эффективно снизить производственные затраты.
5. Можно ли отрегулировать выталкивающее устройство в соответствии с различными формами и структурами продуктов?
Да. Наше эжекторное устройство для литьевой машины имеет функцию гибкой регулировки. Для продуктов различной формы и структуры положение и силу выброса можно разумно регулировать. Для пластиковых изделий с подрезами также можно использовать специальные методы выталкивания, такие как выталкивание ползуна и наклонное выталкивание, чтобы обеспечить плавное извлечение изделия из формы и отсутствие повреждений. Мы предоставим индивидуальные решения для устройств выброса в соответствии с вашими конкретными потребностями в продукте.
6. Сложно ли работать с оборудованием? Нужна ли операторам специальная подготовка?
Наши термопластавтоматы относительно просты в эксплуатации и оснащены интеллектуальными системами управления. Через интерфейс управления с сенсорным экраном операторы могут легко устанавливать и изменять параметры процесса. Однако, учитывая профессионализм процесса литья под давлением, мы рекомендуем операторам пройти специальную подготовку, чтобы ознакомить их с принципом работы, процессом работы и решением распространенных проблем оборудования. Мы предоставляем услуги профессионального обучения, чтобы ваши операторы могли освоить работу оборудования и обеспечить бесперебойное производство.
Если у вас есть какие-либо вопросы, вы можете оставить нам сообщение
Связаться с нами:xslightings@xslighting.com
горячая этикетка : литьевые прессы, Китай, поставщики, производители, фабрика, на заказ, оптовая торговля
Технические характеристики
| Размеры | 600*300*535 мм |
| Вес оборудования | 45 кг |
| Диаметр винта | 16 мм |
| Метод инъекции | винтовая экструзия |
| Крутящий момент двигателя для впрыска клея | 12N:m |
| Зажимной момент двигателя | 8N:m |
| Максимальный объем впрыска | 10g |
| Максимальная сила зажима | 1T |
| Диапазон контроля температуры | 50 градусов 350 градусов Точность ± 1 градус |
| Интерфейс нагрева | поставляется с 4 портами управления нагреванием. 3 секции корпуса+1секция формы |
| Ход открытия и закрытия формы | 135 мм (без формы) |
| Размер пресс-формы | 150*150 мм (макс.) |
| инъекционные расходы | (материал ПП 5 г) один цикл каждые 12 секунд (исключая охлаждение) |
| Система управления | Встроенная система управления/5-дюймовый сенсорный экран |
| Власть | 220/1кВт |
Предыдущая статья
Малая литьевая машинаСледующая статья
Микролитье под давлениемОтправить запрос